
Análisis de Experto
Experto verificado
Análisis general del producto
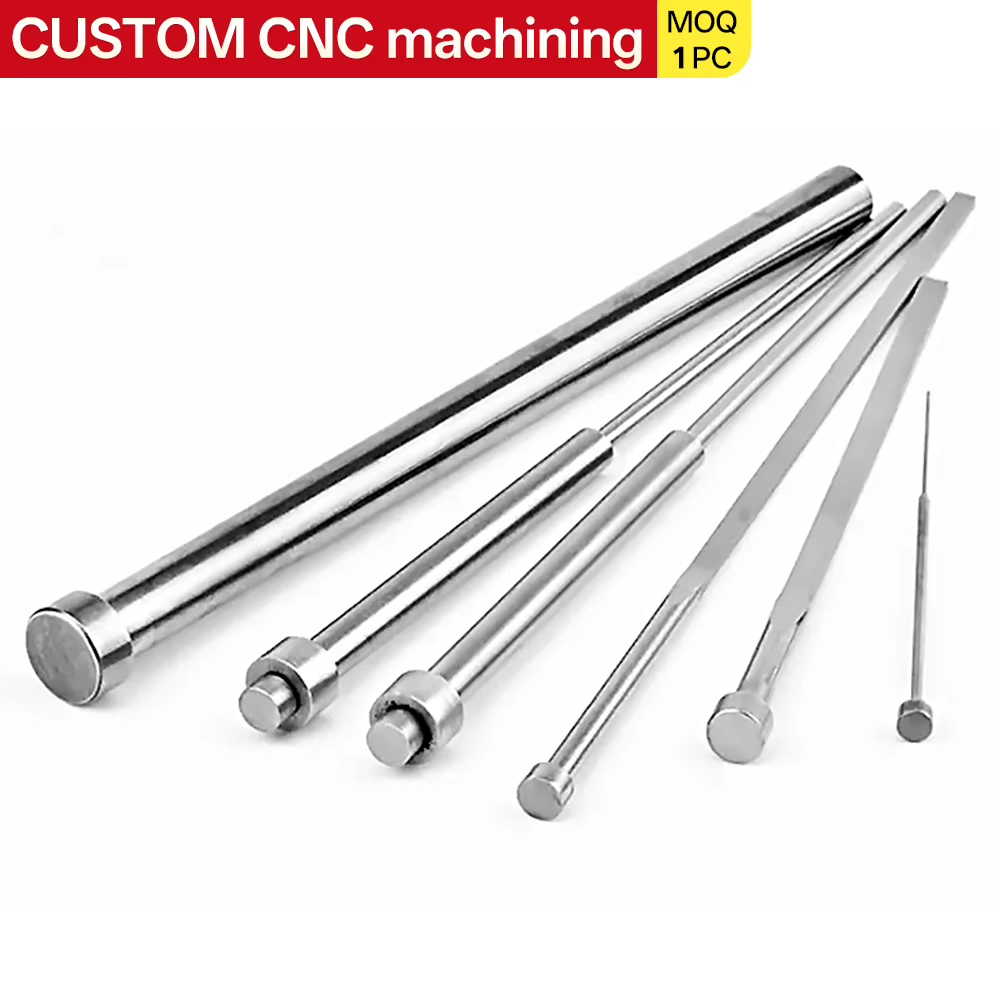
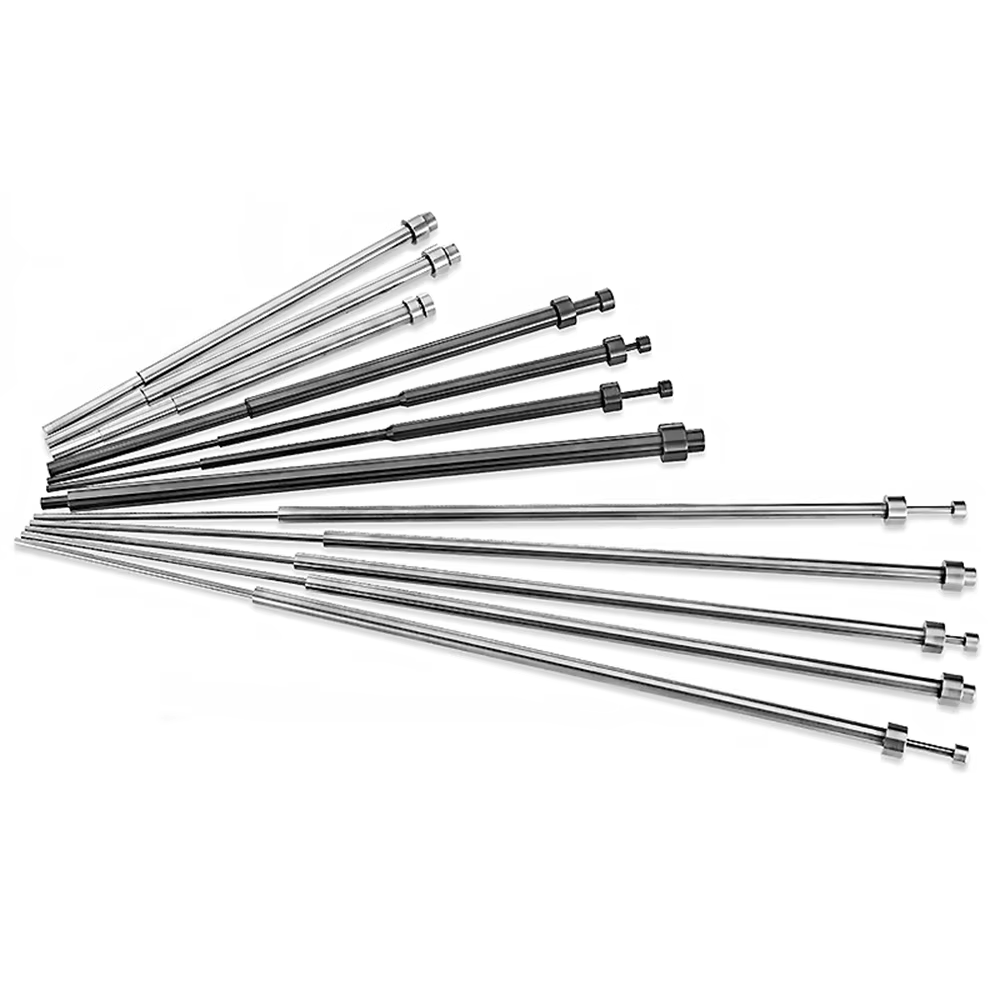
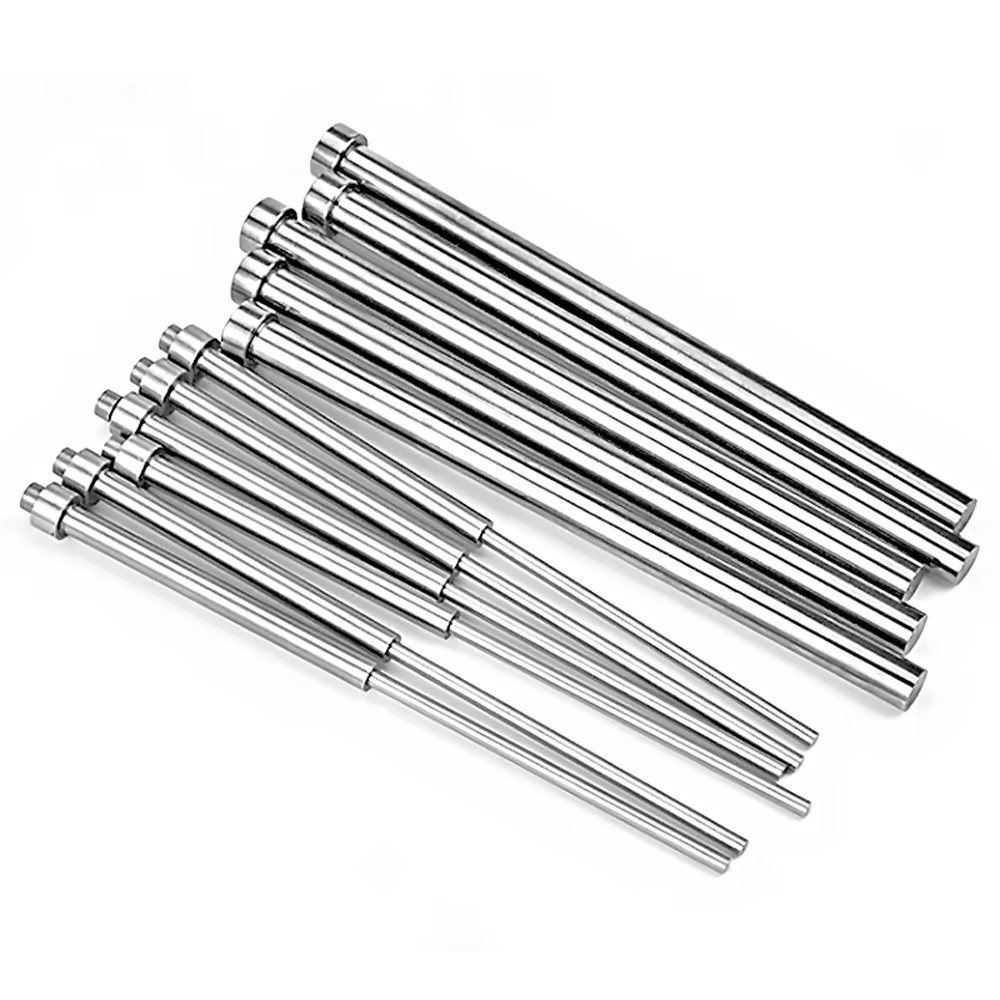
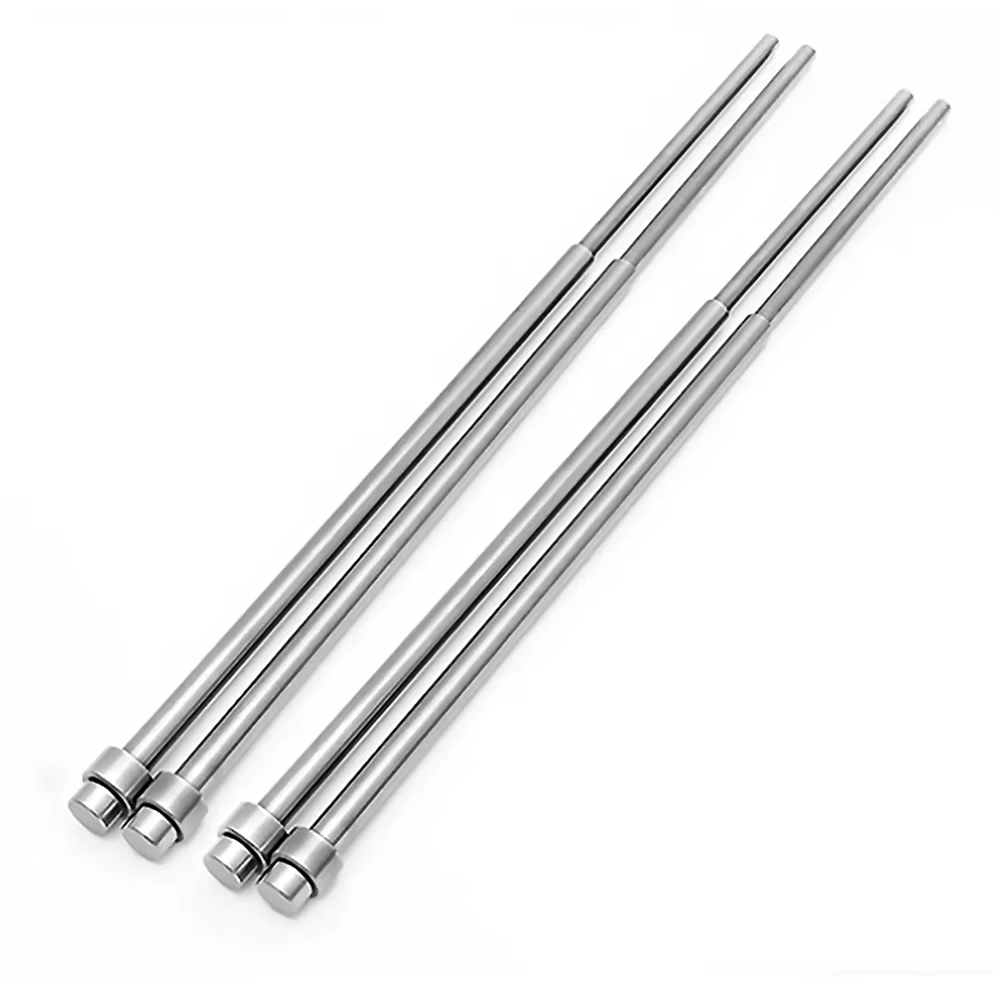
Después de revisar este tipo de componente en distintos conjuntos mecánicos, mi valoración es clara: no estamos ante un accesorio de pesca ni ante un elemento diseñado para trabajar en el agua, sino ante piezas de precisión destinadas a sistemas de expulsión de moldes de inyección. Por tanto, no tendría sentido valorar su lance, resistencia a la corrosión marina o comportamiento con señuelos. Su rendimiento depende del ajuste mecánico, la alineación del molde, la dureza del material y la calidad del mecanizado.
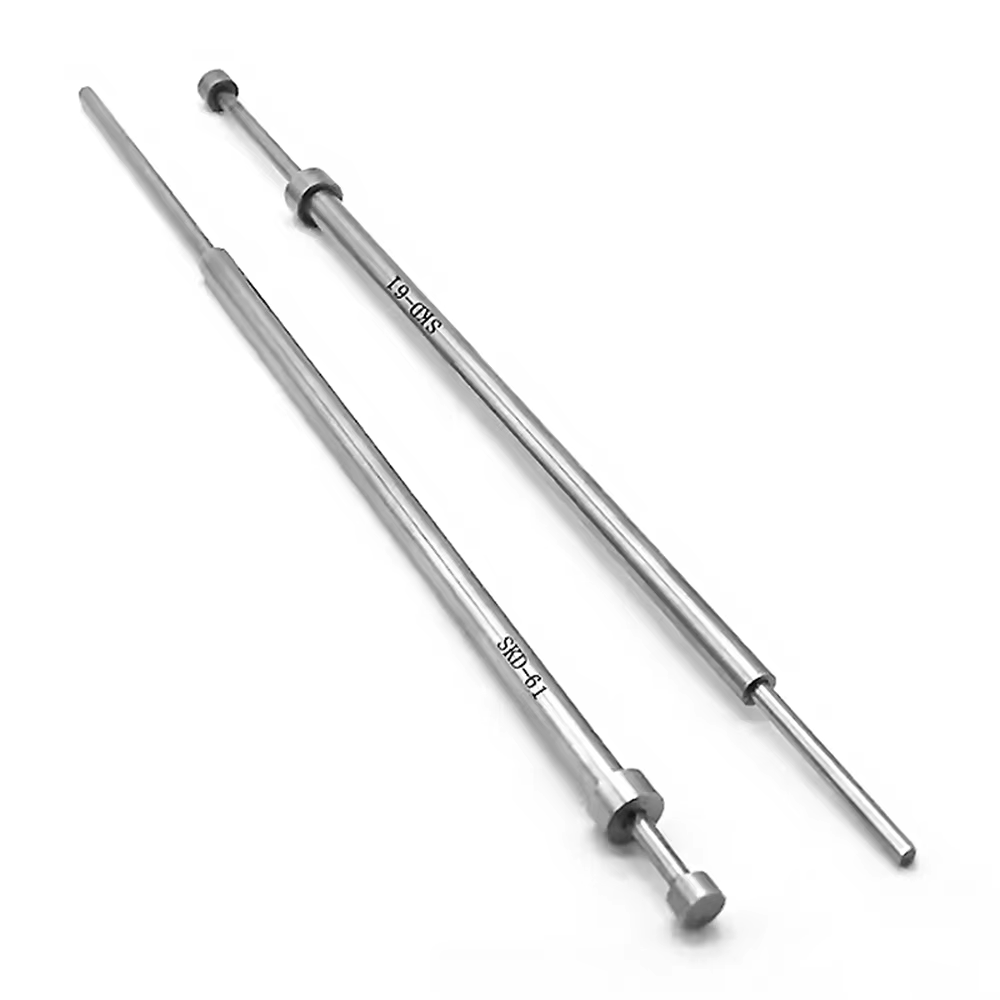
El conjunto formado por pasadores expulsores y casquillos puede resultar útil tanto en la fabricación de moldes nuevos como en reparaciones de moldes existentes. La posibilidad de solicitar medidas personalizadas es una ventaja importante, especialmente cuando el alojamiento no corresponde a una dimensión normalizada o cuando se necesita sustituir una pieza con geometría específica.
Mi primera recomendación sería no aprobar el pedido únicamente con una medida nominal. Antes de fabricar, conviene definir el diámetro funcional, la longitud total, la geometría de la cabeza, el recorrido de expulsión, el tipo de ajuste y la relación entre el pasador y el casquillo.
Calidad de materiales y fabricación
La combinación de 65Mn, SKD61, SACM645 y 38CrMoAlA cubre familias de acero con comportamientos diferentes. El 65Mn puede ser adecuado para piezas que necesiten una buena resistencia mecánica y elástica, mientras que el SKD61 se emplea habitualmente en componentes sometidos a temperatura, desgaste y ciclos repetidos. SACM645 y 38CrMoAlA pertenecen a aceros nitrurables, interesantes cuando se busca una superficie dura y un núcleo capaz de soportar esfuerzos mecánicos.
El punto crítico es que no basta con conocer el nombre del acero. En un pasador expulsor importan tanto la composición como el tratamiento térmico, la dureza final, la profundidad de la capa endurecida, la rectitud y la rugosidad superficial. Sin esos datos, no se puede calcular con seguridad la vida útil ni garantizar que el componente vaya a trabajar correctamente en un molde de producción intensiva.
En las piezas que he comprobado en aplicaciones similares, los defectos más problemáticos no suelen ser visibles a simple vista. Una ligera conicidad, una rectitud insuficiente o una cabeza mínimamente descentrada pueden provocar rozamientos, marcas en la pieza moldeada y un movimiento irregular del sistema de expulsión. También es importante revisar que el acabado no presente rebabas, golpes en los extremos ni zonas de transición excesivamente vivas.
Rendimiento en el agua
No existe un rendimiento en el agua que pueda valorarse, porque estos componentes no están concebidos para la pesca deportiva. No los utilizaría como pasadores de carrete, ejes de señuelo, componentes de cañas ni elementos de un soporte de pesca. Aunque algunos aceros puedan ofrecer buena resistencia mecánica, su función, geometría y tolerancias responden a un sistema de molde industrial, no a un equipo de pesca.
En un entorno de taller, el rendimiento debe analizarse durante ciclos repetidos de expulsión. Un pasador correctamente fabricado debería desplazarse sin puntos duros, mantener una holgura controlada y trabajar sin transmitir cargas laterales innecesarias. Si el casquillo no está perfectamente alineado, el desgaste puede concentrarse en una zona muy pequeña y generar marcas longitudinales en poco tiempo.
Para validar el conjunto, realizaría primero un montaje en seco, sin forzar el movimiento. Después comprobaría el recorrido completo a baja velocidad y revisaría la aparición de polvo metálico, zonas pulidas de forma irregular o cambios de esfuerzo. En moldes sometidos a altas temperaturas o a ciclos prolongados, también controlaría la dilatación y la estabilidad del lubricante utilizado.
Puntos fuertes y aspectos mejorables
Entre los puntos fuertes destacaría:
- Posibilidad de adaptar las piezas a un diseño concreto.
- Disponibilidad de varias familias de acero.
- Aplicación válida para fabricación, reparación y sustitución de componentes.
- Posibilidad de combinar pasadores y casquillos dentro del mismo proyecto.
- Utilidad potencial en moldes con dimensiones no estándar.
Los aspectos mejorables son importantes:
- No se concretan tolerancias dimensionales.
- Tampoco quedan definidos la dureza, el tratamiento térmico ni el acabado superficial.
- La asignación exacta de cada acero debe confirmarse pieza por pieza.
- No se puede valorar la durabilidad sin conocer las condiciones de trabajo.
- La falta de una ficha de inspección dificulta verificar la conformidad del lote.
Frente a componentes normalizados de catálogo, una solución personalizada ofrece más flexibilidad, pero exige mayor control documental. En un molde sencillo y de baja producción puede ser suficiente una validación básica. En cambio, para moldes multicavidad, materiales abrasivos o ciclos continuos, solicitaría certificado de material, informe de dureza, control de rectitud y medición dimensional individual o por muestreo definido.
Veredicto del experto
Considero que puede ser una opción funcional para talleres y departamentos de mantenimiento, siempre que el pedido se gestione como un componente de precisión y no como una pieza genérica. No instalaría ningún pasador o casquillo sin comparar las medidas reales con el plano del molde y verificar el movimiento antes de poner el conjunto en producción.
Antes del montaje, limpiaría cuidadosamente las piezas, eliminaría cualquier resto de protección anticorrosiva incompatible con el lubricante y comprobaría el alojamiento con instrumentos de medición adecuados. Durante el uso, revisaría periódicamente holguras, rayaduras, deformaciones de la cabeza y posibles interferencias en el retorno del expulsor.
Mi conclusión es prudente: la personalización es su principal ventaja, pero la ausencia de datos técnicos cerrados impide valorar la calidad definitiva. Puede ser una solución razonable si el fabricante confirma material, dureza, tolerancias y acabado por escrito. Sin esa información, lo trataría como un suministro que requiere inspección de entrada y validación práctica antes de confiarle un molde de producción continua.